

Литьё алюминия под давлением
Литьё алюминия под давлением в технопарке ЗЭМ — серийное изготовление корпусов, крышек, радиаторов и кронштейнов из алюминиевых сплавов. Отливки получаются по 5–6 классу точности с поверхностью не грубее Rz 40, с минимальными припусками на механическую обработку; вакуумирование пресс-форм уменьшает пористость тонкостенных деталей.
- Литейный участок в Челябинске: ЛГМ и литьё под давлением цветных сплавов
- Свободные мощности: до 300 т/год по ЛГМ и до 150 т/год по литью под давлением
- Механическая обработка и гальванические покрытия — в том же технопарке
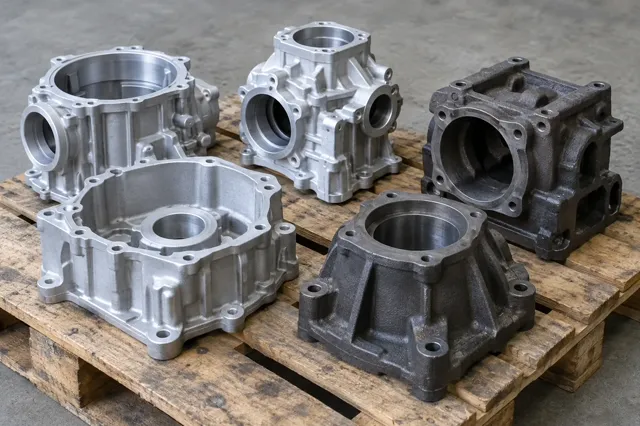
Алюминиевые детали, отлитые под давлением
- Корпуса и крышки генераторов, насосов, маслонасосов и помп
- Корпуса электронных блоков управления
- Корпуса светодиодных светильников и радиаторы охлаждения
- Кронштейны, траверсы, опоры и фурнитура
- Фланцы и детали со сложными внутренними каналами
Типовые отливки — массой до 4,5 кг и размером до 500 × 500 × 200 мм.
Алюминиевые сплавы для литья под давлением
Для литья под давлением нужен сплав с высокой жидкотекучестью и низкой склонностью к горячим трещинам, поэтому основу составляют силумины — сплавы алюминия с кремнием.
| Группа сплавов | Марки | Свойства |
|---|---|---|
| Алюминий — кремний | АК12, АК9 | наилучшая жидкотекучесть, заполняют тонкие стенки; линейная усадка около 0,8–1 % |
| Алюминий — кремний — медь | АК5М2, АК8М | выше прочность и твёрдость, лучше обрабатываются резанием; основной материал корпусных деталей |
| Алюминий — магний | АМг5К, АМг6л | стойкость к морской коррозии, хорошо полируются и анодируются; хуже жидкотекучесть |
Марку сплава подбирают под условия работы детали. Если в чертеже марка не указана, технолог предложит сплав по требованиям к прочности, герметичности и обработке.
Зачем алюминий льют под давлением
Расплавленный алюминий кристаллизуется быстрее, чем самотёком протекает в тонкие рёбра и каналы. Давление решает эту задачу:
- Заполнение — поршень впрессовывает расплав в форму за сотые доли секунды: поток разбивает оксидную плёнку и проливает стенки толщиной около 1 мм.
- Подпрессовка — когда форма заполнена, давление повышают: газовые пузыри сжимаются, усадка компенсируется.
- Плотная корка — кристаллизация под давлением даёт мелкозернистый поверхностный слой с повышенной твёрдостью и износостойкостью.
Цикл литья алюминия под давлением

- Подготовка формы — пресс-форма смыкается, на рабочие поверхности наносят разделительную смазку: она не даёт алюминию привариться к стали.
- Дозирование — порцию расплава заливают в холодную камеру прессования.
- Впрыск и подпрессовка — медленная фаза вытесняет воздух, быстрая заполняет форму, затем давление уплотняет металл.
- Кристаллизация и выталкивание — отливка застывает за несколько секунд, толкатели выталкивают её из формы.
- Обрубка — литники и облой срезают, затем деталь идёт на очистку или механическую обработку.
Возможности участка литья алюминия
| Параметр | Значение |
|---|---|
| Материалы | алюминиевые сплавы, латуни, цинковые сплавы |
| Шероховатость поверхности | не грубее Rz 40 |
| Класс точности | 5–6 |
| Типовые изделия | до 500 × 500 × 200 мм и 4,5 кг |
| Допустимые литейные дефекты | по ОСТ 3-4227-79 |
| Свободные мощности | до 150 т/год |
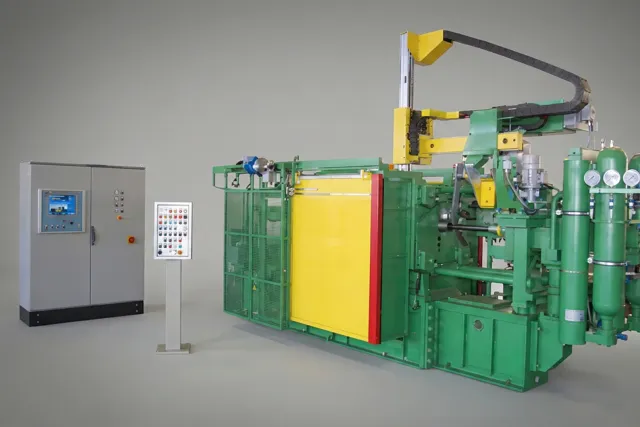
| Оснащение | вакуумирование пресс-форм, литейные комплексы с вертикальной камерой прессования |
Для отливок крупнее и тяжелее — до 500 × 500 × 500 мм и 30 кг — и для небольших партий подходит литьё по газифицируемым моделям.
Пресс-форма для литья алюминия под давлением

Пресс-форма — главная статья затрат при запуске детали, поэтому литьё под давлением выгодно в серии. Форму делают из жаропрочной инструментальной стали и закаливают: при каждой заливке её поверхность нагревается расплавом, и стойкость формы измеряется десятками тысяч отливок. Чтобы отливку можно было извлечь, стенки делают с литейными уклонами, а толстые места облегчают, иначе там образуются усадочные раковины.
Процесс литья под давлением идёт в стальной пресс-форме: её полость повторяет готовое изделие, а литниковая система и промывники направляют поток металла и выводят воздух. Пресс-форма — главная статья затрат на подготовку производства, поэтому метод литья под давлением выгоден на серии, где её стоимость распределяется на тысячи отливок.
| Что влияет на пресс-форму | Как именно |
|---|---|
| Сложность отливки | поднутрения и боковые отверстия требуют подвижных знаков и усложняют форму |
| Число гнёзд | многогнёздная форма даёт несколько деталей за цикл и снижает цену одной отливки |
| Требования к поверхности и точности | чем выше точность и чище поверхность изделия, тем точнее обработка рабочих частей формы |
| Размер серии | на малые партии вместо пресс-формы технолог предложит литьё по газифицируемым моделям |
Чтобы деталь отливалась с высокой точностью и без брака, её конструкцию проверяют на технологичность до изготовления пресс-формы: равномерная толщина стенок, литейные уклоны, радиусы вместо острых углов. Технолог технопарка смотрит чертёж и подсказывает, что изменить в детали, чтобы отливка была дешевле и надёжнее.
Контроль качества алюминиевых отливок

- Внешний осмотр: недоливы, спаи, раковины и облой на поверхности
- Размеры и геометрия готовых изделий — по чертежу и классу точности 5–6
- Допустимые литейные дефекты — по ОСТ 3-4227-79
- Шероховатость поверхности — не грубее Rz 40
Литьё с вакуумированием пресс-формы снижает газовую пористость: воздух откачивают из полости до впрыска, и металл заполняет форму плотнее. Это важно для отливок, которые потом обрабатывают резанием или покрывают. Стойкость алюминиевых изделий с покрытием к влаге и соляному туману можно проверить в испытательной лаборатории технопарка.
Когда литьё алюминия под давлением окупается
Литьё под давлением экономически выгоднее всего при крупносерийном выпуске — от 10 000 штук в год: затраты на стальную пресс-форму распределяются на всю серию. Для простых и средних по сложности отливок есть пакетная технология без полноценной пресс-формы — она снижает порог запуска.
Преимущества литья алюминия под давлением
- Высокая производительность: цикл отливки — 15–60 секунд, процесс автоматизирован
- Тонкостенные отливки сложной формы с минимальными припусками на механическую обработку
- Плотная мелкозернистая структура: высокие механические свойства и герметичность
- Несколько деталей можно объединить в одну отливку и сократить сборку
- Лёгкие изделия: алюминий втрое легче стали
Отрасли, где используется алюминиевое литьё

- Автомобильная промышленность: корпуса агрегатов, картеры, детали рулевого управления и подвески
- Радиоэлектроника и приборостроение: корпуса оборудования связи, радиаторы с тонким оребрением, герметичные корпуса уличной электроники
- Светотехника: корпуса и радиаторы светодиодных светильников
- Бытовая техника и электроинструмент: корпуса и детали
Для литья алюминия применяют машины с холодной камерой прессования: металл подают в камеру порциями из отдельной раздаточной печи, а пресс-форму поддерживают при рабочей температуре термостатами. Такое оборудование позволяет получать отливки высокого качества в массовом производстве.
Порядок заказа: литьё алюминия под давлением
-
1
Заявка и чертёж
Пришлите чертёж или 3D-модель отливки, марку сплава, количество и требования к точности и поверхности.
-
2
Выбор технологии
Технолог оценивает размер, массу, сложность и партию и предлагает способ литья: ЛГМ или литьё под давлением.
-
3
Подготовка производства
Модели для ЛГМ, пресс-форма или пакетная технология для литья под давлением — по сложности отливки и размеру серии.
-
4
Литьё и контроль
Плавка, дегазация расплава, литьё и приёмка отливок; допустимые литейные дефекты — по ОСТ 3-4227-79.
Доставка готовых деталей и оплата заказа
Доставка
Готовую партию отгружаем транспортной компанией «Деловые Линии». Работаем в первую очередь с предприятиями Уральского федерального округа. Забрать детали можно и самостоятельно — с площадки технопарка в Челябинске, ул. Машиностроителей, 7.

Оплата и документы
- Работаем с юридическими лицами: договор и счёт с технопарком — исполнителем работ, без посредников
- Стоимость технолог считает по чертежу или эскизу за 3–5 дней
- Минимальная сумма заказа — 50 000 ₽
- Принимаем в работу материал заказчика
Вопросы о литье алюминия под давлением
Какая точность отливок из алюминия
Класс точности — 5–6, шероховатость — не грубее Rz 40, допустимые литейные дефекты — по ОСТ 3-4227-79.
Какую толщину стенки можно отлить
Литьё под давлением с вакуумированием пресс-форм проливает тонкие стенки — около 1 мм у силуминов с высокой жидкотекучестью. Точную минимальную толщину для вашей детали технолог оценит по чертежу.
Можно ли анодировать или покрыть отливку
Да. Отливки можно передать на гальванический участок технопарка: оксидирование и другие покрытия алюминия.
Можно ли заказать механическую обработку отливок
В технопарке работает участок механической обработки с токарными и фрезерными станками с ЧПУ и участок гальванических покрытий. Отливку можно передать на обработку и покрытие внутри одной площадки.

Рассчитать отливку: литьё алюминия под давлением
Оставьте телефон — технолог уточнит сплав, размер и партию и назовёт стоимость и срок.