Литьё алюминия под давлением
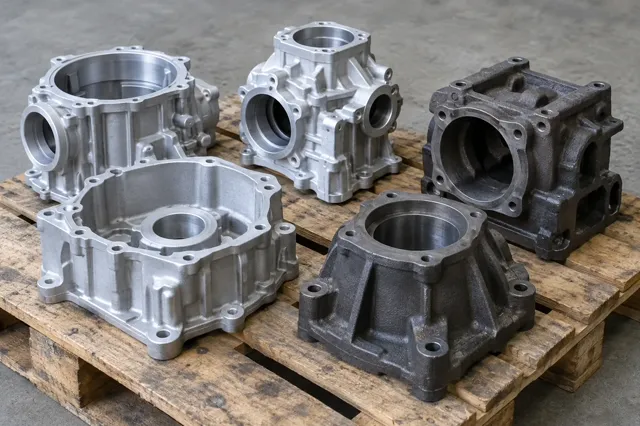
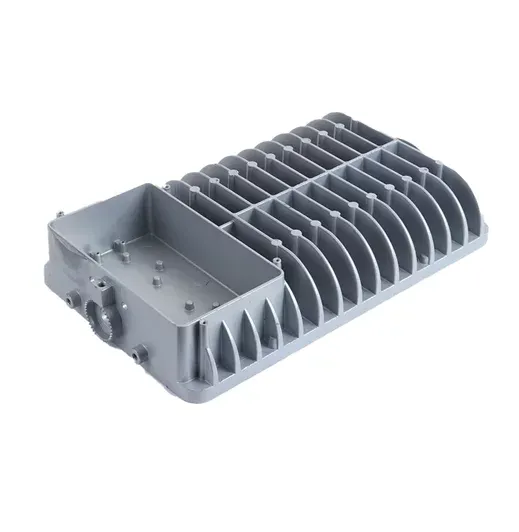
Корпуса, крышки, радиаторы и кронштейны из алюминиевых сплавов.
 Промышленный

Литьё под высоким давлением (ЛПД) в технопарке ЗЭМ — серийное изготовление точных отливок из алюминиевых сплавов, латуни и цинковых сплавов. Расплав под давлением заполняет металлическую пресс-форму, отливка получается по 5–6 классу точности с поверхностью не грубее Rz 40; вакуумирование пресс-форм позволяет лить тонкостенные детали без пор.

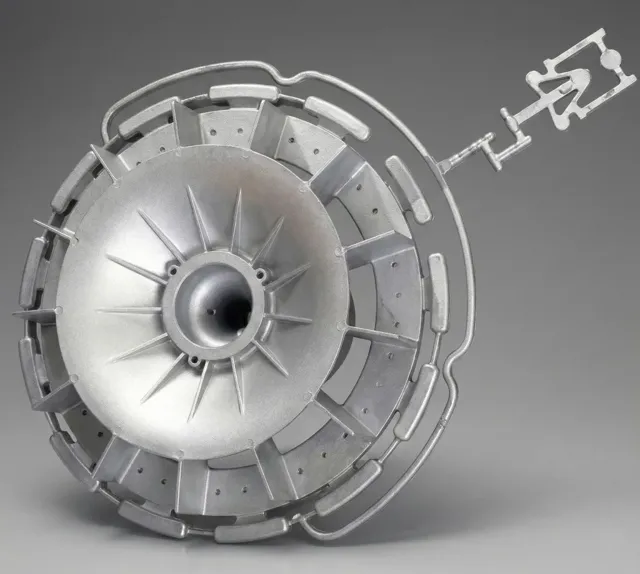
Расплав подают в камеру прессования, и поршень литейной машины за доли секунды впрессовывает его в стальную пресс-форму. В момент, когда форма заполнена, а металл ещё жидкий, давление повышают — металл уплотняется, усадочные раковины и газовые пузыри сжимаются. Отливка кристаллизуется в форме за несколько секунд, затем её выталкивают и отделяют литники.
Качество и механические свойства отливки зависят от температуры расплава и формы, скорости впрыска и давления подпрессовки. Режим технолог подбирает под сплав и толщину стенок детали.
| Параметр | Значение |
|---|---|
| Материалы | алюминиевые сплавы, латуни, цинковые сплавы |
| Шероховатость поверхности | не грубее Rz 40 |
| Класс точности | 5–6 |
| Типовые изделия | до 500 × 500 × 200 мм и 4,5 кг |
| Допустимые литейные дефекты | по ОСТ 3-4227-79 |
| Свободные мощности | до 150 т/год |
| Оснащение | вакуумирование пресс-форм, литейные комплексы с вертикальной камерой прессования |
Мобильная установка вакуумирования создаёт разрежение в полости пресс-формы в момент заполнения расплавом. Воздух и газы удаляются полностью, поэтому:
Вместе с литейными комплексами с вертикальной камерой прессования это даёт тонкостенные отливки высокого качества.
Корпуса, крышки, радиаторы и кронштейны из алюминиевых сплавов.
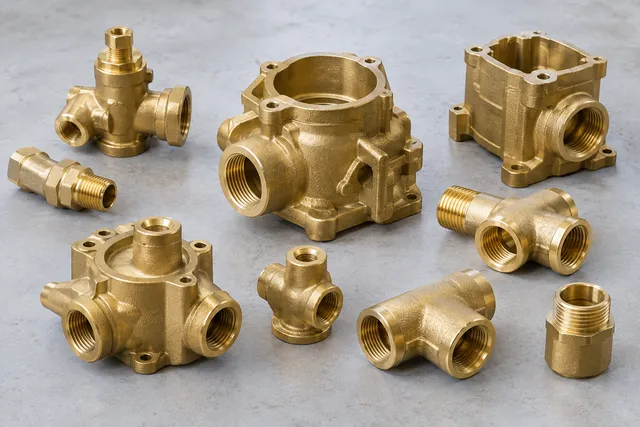
Герметичные детали арматуры, фитинги и электротехника из латуни.
Точные мелкие детали из цинковых сплавов под гальваническое покрытие.
Отливки простой и средней конфигурации можно изготовить по «пакетной» технологии — без разработки полноценной литейной пресс-формы. Это сокращает срок и стоимость запуска, когда серия ещё не оправдывает затрат на оснастку.
Пришлите чертёж или 3D-модель отливки, марку сплава, количество и требования к точности и поверхности.
Технолог оценивает размер, массу, сложность и партию и предлагает способ литья: ЛГМ или литьё под давлением.
Модели для ЛГМ, пресс-форма или пакетная технология для литья под давлением — по сложности отливки и размеру серии.
Плавка, дегазация расплава, литьё и приёмка отливок; допустимые литейные дефекты — по ОСТ 3-4227-79.
Готовую партию отгружаем транспортной компанией «Деловые Линии». Работаем в первую очередь с предприятиями Уральского федерального округа. Забрать детали можно и самостоятельно — с площадки технопарка в Челябинске, ул. Машиностроителей, 7.

Класс точности отливок — 5–6, шероховатость поверхности — не грубее Rz 40. Это точнее, чем при литье по газифицируемым моделям (класс 8–9, Rz 80).
Для серийного литья — да. Отливки простой и средней конфигурации можно сделать по пакетной технологии без полноценной пресс-формы.
Свободные производственные мощности участка литья под давлением — до 150 т отливок в год.
В технопарке работает участок механической обработки с токарными и фрезерными станками с ЧПУ и участок гальванических покрытий. Отливку можно передать на обработку и покрытие внутри одной площадки.
Оставьте телефон — технолог уточнит сплав, размер и партию и назовёт стоимость и срок.
Технолог или менеджер технопарка свяжется в течение часа в рабочее время.
Например:
Ничего не нашлось.
Не нашли свой город? Отгружаем по всей России — 8 800 200-64-53