
Литьё стали под давлением
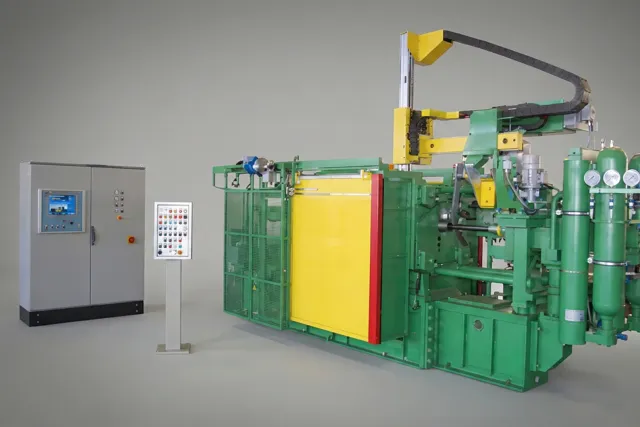
Литьё стали под давлением — способ серийно получать детали сложной формы почти без механической обработки. Сталь плавится при 1450–1520 °C и разрушает пресс-форму, поэтому классическое литьё под высоким давлением на машинах с холодной камерой, как для алюминиевых сплавов и латуни, к ней не применяют. Вместо него используют инжекционное литьё металлов (MIM), жидкую штамповку и литьё под низким давлением.
- MIM: детали до 100–150 г со стенкой от 0,3–0,5 мм и резьбой из формы
- Плотность после спекания — 96–99 % от плотности проката
- Термообработка, механическая обработка и покрытия — на участках технопарка
Виды литья стали под давлением
| Технология | Как идёт процесс | Что получают | Партия |
|---|---|---|---|
| Инжекционное литьё металлов (MIM) | металлический порошок со связующим впрыскивают в пресс-форму как пластмассу, затем связующее удаляют, а деталь спекают в печи | мелкие точные детали массой до 100–150 г | от 10 000 штук |
| Жидкая штамповка | отмеренную порцию расплава заливают в матрицу, пуансон сжимает металл при кристаллизации под давлением 50–300 МПа | плотные заготовки без пор: фланцы, корпуса, детали арматуры | серия |
| Литьё под низким давлением | расплав поднимается снизу в графитовую или керамическую форму под давлением инертного газа | крупные ответственные отливки, например железнодорожные колёса | крупная серия |
Отливку средней массы без требований к тонкой стенке обычно льют без давления: в песчаные формы, в кокиль или по выплавляемым моделям. Для единичной детали дешевле механическая обработка из проката. Литьё под давлением имеет смысл, когда деталь мелкая, сложная и нужна тысячами.
Технология инжекционного литья стали (MIM)

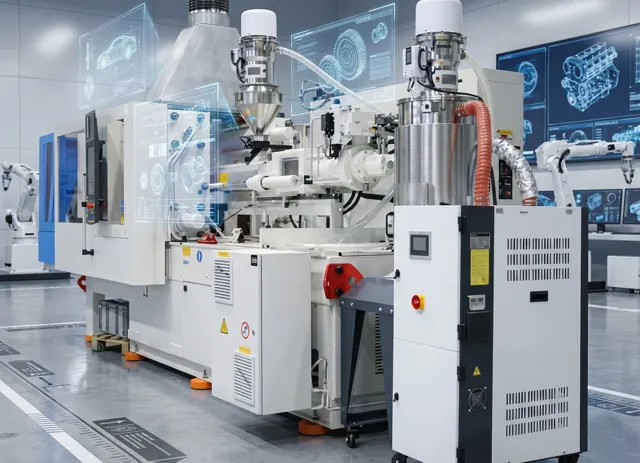
MIM (Metal Injection Molding) соединяет литьё пластмасс под давлением и порошковую металлургию. Плавится не металл, а полимерное связующее, поэтому пресс-форма работает при 150–190 °C и служит сотни тысяч циклов.
- Фидсток — тонкий металлический порошок смешивают с полимерным связующим (воск, парафин, полиолефины) и гранулируют.
- Впрыск — гранулы плавят в цилиндре машины при 150–190 °C и впрыскивают в пресс-форму. Получается «зелёная» деталь — хрупкая, но точной формы и на 15–20 % крупнее готовой.
- Удаление связующего — большую часть полимера вымывают растворителем или удаляют в каталитической печи; деталь становится пористой — «коричневой».
- Спекание — в вакуумной или водородной печи при 1200–1400 °C остатки связующего выгорают, частицы металла сплавляются, деталь равномерно садится до размеров чертежа и набирает плотность 96–99 %.

После спекания деталь можно закаливать, цементировать, шлифовать и покрывать так же, как деталь из проката. В технопарке это делают участки вакуумной термообработки и гальванических покрытий.
Марки стали для инжекционного литья
Для MIM выпускают готовый фидсток из порошков нержавеющих, конструкционных и инструментальных сплавов. Марки обозначают по зарубежным стандартам; где есть близкий отечественный аналог, он указан в скобках.
| Марка | Тип и свойства | Где применяется |
|---|---|---|
| 316L (03Х17Н14М3) | аустенитная нержавеющая: стойкая к коррозии, хорошо полируется | медицинские изделия, детали пищевого оборудования, корпуса часов |
| 17-4 PH | мартенситная нержавеющая с дисперсионным твердением: прочная и стойкая к коррозии | хирургический инструмент, крепёж и детали механизмов |
| 42CrMo4 (38ХМ) | низколегированная конструкционная: выдерживает большие нагрузки и удары после закалки | шестерни, биты и головки ручного инструмента, детали двигателей |
| H13 (4Х5МФ1С) | инструментальная: сохраняет твёрдость при нагреве, износостойкая | вставки форм, режущие и штамповые элементы |
Где применяют детали, отлитые под давлением

MIM выбирают там, где прочности алюминия или пластмассы мало, а деталь весит граммы и её нужно много:
- Медицина и стоматология: брекеты, детали хирургических щипцов и эндоскопов
- Электроника: шарниры складных корпусов, лотки и разъёмы из нержавеющих сплавов
- Инструмент: биты, детали мультитулов, мелкие шестерни электроинструмента
- Машиностроение и автомобили: рычаги, кулачки, детали замков и турбокомпрессоров
Задачи технологии — получить деталь сложной формы за один цикл: внутренние резьбы, стенки от 0,3–0,5 мм, глухие фасонные отверстия, которые резцом не выточить. Металла теряется мало: литники и брак «зелёных» деталей перемалывают и пускают в следующий цикл, коэффициент использования металла — до 90–95 %.
Плюсы и минусы литья стали под давлением
| Показатель | Преимущество | Ограничение |
|---|---|---|
| Форма детали | отверстия и рёбра жёсткости не добавляют цену, в отличие от фрезеровки | геометрию пресс-формы считают с поправкой на усадку 15–20 % — нужна инженерная программа и опыт |
| Свойства | плотность 96–99 % от проката, деталь сваривается и закаливается | остаточная пористость — до 1–4 % |
| Поверхность | после спекания нержавеющие детали часто не шлифуют | посадочные места высокой точности доводят на станке |
| Размер | точность около ±0,3–0,5 % от размера | детали тяжелее 150–200 г садятся неравномерно |
| Экономика | в серии от 50 000 штук деталь в 3–5 раз дешевле изготовленной на пятиосевом станке | дорогие фидсток и пресс-форма: малую партию технология не окупает |
Как рассчитывают стоимость литья стали
- Пресс-форма: работает при 150–190 °C и служит долго, но её размеры считают с учётом усадки — изготовление дорогое
- Фидсток: смесь порошка со связующим дороже стального прутка или листа; дороже всего медицинские нержавеющие сплавы
- Удаление связующего и спекание: 12–24 часа на партию в вакуумной печи
- Партия: главный фактор — чем больше тираж, тем меньше доля формы в цене детали
- Обработка после спекания: термообработка, доводка посадочных мест, покрытие
Для расчёта нужен чертёж или 3D-модель, марка стали и годовая потребность. Технолог сравнит MIM, литьё в формы и механическую обработку и назовёт, какой способ выгоднее для вашей партии.
Порядок заказа: литьё стали под давлением
-
1
Заявка и чертёж
Пришлите чертёж или 3D-модель, марку стали, количество в партии и в год, требования к прочности и поверхности.
-
2
Выбор технологии
Технолог оценивает массу, форму и партию и предлагает способ: MIM, литьё в форму или механическую обработку.
-
3
Расчёт
Стоимость оснастки и одной детали, срок изготовления пресс-формы и первой партии.
-
4
Изготовление и контроль качества
Образцы на согласование, затем серия; контроль качества отливок: размеры, твёрдость и плотность.
Доставка готовых деталей и оплата заказа
Доставка
Готовую партию отгружаем транспортной компанией «Деловые Линии». Работаем в первую очередь с предприятиями Уральского федерального округа. Забрать детали можно и самостоятельно — с площадки технопарка в Челябинске, ул. Машиностроителей, 7.
Оплата и документы
- Работаем с юридическими лицами: договор и счёт, акт выполненных работ и другие необходимые документы предоставляются исполнителем работ, без посредников
- Стоимость технолог считает по чертежу или эскизу за 3–5 дней
- Минимальная сумма заказа — 50 000 ₽
- Принимаем в работу материал заказчика
Вопросы о литье стали под давлением
Почему сталь не льют под давлением, как алюминиевые сплавы
Сталь плавится при 1450–1520 °C. При такой температуре пресс-форма приваривается к отливке и за несколько циклов разрушается, а камера прессования машины не выдерживает расплава. Поэтому под давлением льют смесь порошка со связующим (MIM) или прессуют уже в матрице при кристаллизации (жидкая штамповка).
Можно ли закаливать детали, полученные методом MIM
Да. После спекания деталь из конструкционного или нержавеющего сплава закаливают, цементируют и отпускают так же, как деталь из проката.
С какой партии выгодно литьё стали под давлением
MIM окупается от 10 000 штук: стоимость пресс-формы делится на тираж. Для сотен деталей выгоднее механическая обработка или литьё по выплавляемым моделям.
Какого размера детали отливают методом MIM
Обычно детали массой до 100–150 г. У более крупных усадка при спекании становится неравномерной, и размеры уходят из допуска.
Рассчитать стальную деталь: литьё или обработка
Оставьте телефон и почту — технолог уточнит марку стали, массу и партию и назовёт подходящий способ, стоимость и срок.