

Что такое литейные сплавы
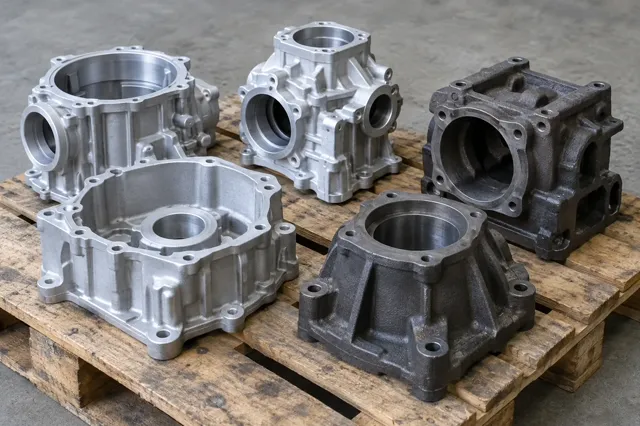
Литейные сплавы — металлические сплавы, из которых изготавливают детали литьём: расплав заливают в форму, он затвердевает и принимает её очертания. Так получают корпуса, крышки, радиаторы, крыльчатки, втулки, арматуру и станины, которые механической обработкой из проката делать долго и дорого или нельзя вовсе.
Литейное производство использует сплав там, где отливка заменяет сварную или точёную деталь: в машиностроении, приборостроении, электротехнике, на транспорте. Отливка сразу обладает формой, близкой к готовой детали, поэтому металла уходит в стружку меньше, а внутренние полости, рёбра и приливы получаются без сборки. Выбор материала для отливки определяет её массу, прочность, коррозионную стойкость, стоимость металла и то, каким способом её можно изготовить.
Металлы делят на литейные и деформируемые по тому, как из них получают изделие. Деформируемым сплавам нужна пластичность: их прокатывают, прессуют, куют и штампуют. Литейным нужно другое — хорошо заполнять форму, давать плотную отливку и не трескаться при остывании. Поэтому в литейных сплавах больше элементов, которые снижают температуру плавления и улучшают текучесть расплава: кремния в силуминах, углерода в чугуне, цинка и свинца в латунях. Обратная сторона — меньшая пластичность: относительное удлинение литых силуминов по ГОСТ 1583-93 — от 0,5 до 6 %, у деформируемых сплавов оно обычно выше.
Литейный вариант видно по марке. В ГОСТ 1583-93 у сплава АМг6л буква «л» означает литейный сплав, в ГОСТ 977-88 литейные стали обозначают буквой «Л» в конце: 35Л, 20ГСЛ, 110Г13Л. У чугуна отдельной пометки нет — он почти весь литейный.
Литейные свойства сплавов
Литейные свойства — технологические характеристики сплава, от которых зависит, получится ли отливка нужной формы без дефектов. Технолог смотрит на них раньше, чем на прочность: материал с высокой прочностью, который не заполняет тонкую стенку, для детали не годится, а качество отливки определяется именно литейными свойствами металла.
- Жидкотекучесть — способность расплава заполнять форму и воспроизводить её очертания. От неё зависит, какую минимальную толщину стенки, рёбра и мелкие детали рельефа можно отлить. Жидкотекучесть растёт с температурой заливки и выше у сплавов, близких к эвтектике: у силумина АК12 с 10–13 % кремния, у серого чугуна, у цинковых сплавов. Металлическая форма отводит тепло быстрее песчаной, поэтому для металлических форм нужен материал с высокой жидкотекучестью.
- Усадка — уменьшение объёма и размеров сплава при затвердевании и охлаждении. Объёмная усадка даёт усадочные раковины и пористость там, где металл затвердевает последним, линейная — расхождение размеров отливки с моделью. Модель делают больше детали на величину линейной усадки. Для серого чугуна ГОСТ 1412-85 даёт её от 1,0 % у СЧ10 до 1,3 % у СЧ30 и СЧ35.
- Склонность к трещинам. Затрудненная усадка в форме растягивает отливку. Пока между кристаллами остаётся жидкость, возникают горячие трещины, при охлаждении ниже температуры затвердевания — холодные. Чем шире интервал кристаллизации сплава, тем выше риск.
- Газопоглощение — растворение газов в расплаве. Расплав алюминия растворяет водород, который при затвердевании выделяется и даёт газовую пористость. ГОСТ 1583-93 нормирует содержание водорода и приводит методику оценки газовой пористости отливок.
- Ликвация — неоднородность химического состава по сечению отливки: элементы, которые затвердевают позже, скапливаются в середине и в верхней части. Её снижают составом сплава, скоростью охлаждения и термообработкой.

Химический состав и качество отливки
Качество отливки начинается с химического состава металла. Стандарт на сплав задаёт содержание основных легирующих элементов и предельное содержание примесей, и плавку проверяют химическим или спектральным анализом. Для алюминиевых сплавов главная вредная примесь — железо: оно образует хрупкие соединения и снижает пластичность, поэтому в чистых марках с буквой «ч» его допускается меньше. Механические свойства по ГОСТ 1583-93 определяют на отдельно отлитых образцах с литейной коркой, отлитых тем же способом, что и отливки, или на образцах из прилитой к отливке заготовки. Газовую пористость оценивают непосредственно на отливках или на вырезанных из них образцах.
Классификация литейных сплавов
По основному металлу литейные сплавы делят на чёрные — на основе железа — и цветные. Внутри каждой группы стандарт задаёт марки, химический состав и механические свойства, которые сплав должен показать в отливке.
| Группа | Стандарт | Как читается марка | Примеры марок |
|---|---|---|---|
| Серый чугун | ГОСТ 1412-85 | СЧ и минимальное временное сопротивление в МПа, делённое на 10 | СЧ15, СЧ20, СЧ25 |
| Высокопрочный чугун | ГОСТ 7293-85 | ВЧ и временное сопротивление в МПа, делённое на 10 | ВЧ 40, ВЧ 50, ВЧ 60 |
| Литейная сталь | ГОСТ 977-88 | Состав как у конструкционной стали, в конце буква Л | 25Л, 35Л, 20ГСЛ |
| Алюминиевые сплавы | ГОСТ 1583-93 | А — алюминий, затем легирующие элементы и их доля: К — кремний, М — медь, Мг — магний, Ц — цинк | АК12, АК7ч, АК5М2, АМг6л |
| Латуни | ГОСТ 17711-93 | Л — латунь, Ц и доля цинка, затем остальные элементы и их доля | ЛЦ40С, ЛЦ40Мц3Ж |
| Оловянные бронзы | ГОСТ 613-79 | Бр — бронза, О и доля олова, затем остальные элементы | БрО10Ф1, БрО5Ц5С5 |
| Цинковые сплавы | ГОСТ 25140-93 | Ц — цинковый сплав, А и доля алюминия, М и доля меди | ЦА4, ЦА4М1, ЦА4М3 |
Кроме этих групп, в литье применяют магниевые сплавы — самые лёгкие из конструкционных, — титановые для авиации и медицины, никелевые жаропрочные для лопаток турбин. В общем машиностроении и приборостроении больше всего отливок делают из серого чугуна, силуминов и цинковых сплавов.
Литейные алюминиевые сплавы по ГОСТ 1583-93
ГОСТ 1583-93 делит алюминиевые литейные сплавы на пять групп по основной системе легирования: I — алюминий — кремний — магний, II — алюминий — кремний — медь, III — алюминий — медь, IV — алюминий — магний, V — алюминий и прочие компоненты. Первые две группы — силумины, на них приходится основная часть алюминиевого литья: корпуса приборов и двигателей, радиаторы, крышки, кронштейны.
| Марка | Группа | Основные компоненты | В кокиль, без термообработки | Под давлением, без термообработки | Наибольшая прочность в стандарте |
|---|---|---|---|---|---|
| АК12 (АЛ2) | I | кремний 10–13 % | 157 / 2,0 / 50 | 157 / 1,0 / 50 | — |
| АК9 (АК9) | I | кремний 8–11 %, магний, марганец | 157 / 1,0 / 60 | 157 / 1,0 / 60 | 245 / 1,0 / 90 — Т6, кокиль |
| АК9ч (АЛ4) | I | кремний 8–10,5 %, магний, марганец | 147 / 2,0 / 50 | 147 / 2,0 / 50 | 235 / 3,0 / 70 — Т6, кокиль |
| АК7 (АК7) | I | кремний 6–8 %, магний, марганец | 157 / 1,0 / 60 | 167 / 1,0 / 50 | 196 / 0,5 / 75 — Т5, кокиль |
| АК7ч (АЛ9) | I | кремний 6–8 %, магний 0,2–0,4 % | 157 / 2,0 / 50 | 167 / 1,0 / 50 | 235 / 1,0 / 70 — Т6, кокиль |
| АК5М2 (АК5М2) | I | кремний 4–6 %, медь 1,5–3,5 % | 157 / 0,5 / 65 | 147 / 0,5 / 65 | 206 / 0,5 / 75 — Т5, кокиль |
| АК8М (АЛ32) | II | кремний 7,5–9 %, медь 1,0–1,5 % | — | 255 / 2,0 / 70 | 284 / 1,0 / 90 — Т1, под давлением |
| АК8М3ч (ВАЛ8) | II | кремний 7–8,5 %, медь 2,5–3,5 %, цинк | — | 294 / 2,0 / 75 | 392 / 4,0 / 110 — Т5, кокиль и жидкая штамповка |
| АМ5 (АЛ19) | III | медь 4,5–5,3 %, марганец | — | — | 333 / 4,0 / 90 — Т5, песчаная форма, выплавляемые модели, кокиль |
| АМг6л (АЛ23) | IV | магний 6–7 % | 216 / 6,0 / 60 | 216 / 6,0 / 60 | 225 / 6,0 / 60 — Т4 |
Как читать таблицу. Механические свойства литейного сплава зависят от способа литья и термической обработки, поэтому стандарт задаёт их отдельно для каждого сочетания. Прочерк значит, что такого сочетания в ГОСТ 1583-93 нет. Термообработку обозначают буквой Т с цифрой: Т1 — искусственное старение без закалки, Т2 — отжиг, Т4 — закалка, Т5 — закалка и неполное искусственное старение, Т6 — закалка и полное старение, Т7 — закалка и стабилизирующий отпуск, Т8 — закалка и смягчающий отпуск. Закалка со старением поднимает прочность АК9 в кокиле со 157 до 245 МПа, но отливку после неё может повести, и чистовую механическую обработку делают уже после термообработки.

Ограничения из примечаний к стандарту. Для деталей, которые работают в морской воде, медь в сплаве АК12 ограничена 0,30 %. Сплавы АК5М7, АМг5К, АМг10 и АМг10ч не рекомендуются для новых конструкций. Для изделий пищевого назначения разрешены АК7, АК5М2, АК9 и АК12 — их маркируют дополнительной буквой «П».
Сплавы группы I с 10–13 % кремния, как АК12, ближе всех к эвтектике: у них лучшая жидкотекучесть и наименьшая склонность к трещинам. Упрочняющей термообработки для АК12 стандарт не предусматривает, только отжиг Т2, поэтому его берут для деталей сложной формы со средней нагрузкой. Медь, которой легируют сплавы II группы — АК5М2, АК8М, АК8М3ч, — обеспечивает высокую прочность и хорошую обрабатываемость резанием, но снижает коррозионную стойкость. Такие сплавы используют для нагруженных корпусов и деталей двигателей, которые затем защищают окраской. Сплавы алюминия с магнием, как АМг6л, стойки к коррозии и при этом пластичнее силуминов — удлинение не менее 6 %, — но льются хуже. Сплав с медью АМ5 — один из самых прочных после термообработки, но по жидкотекучести уступает силуминам, и литья под давлением для него в стандарте нет.
Медные литейные сплавы: латуни и бронзы
Медные сплавы льют, когда деталь должна работать в паре трения, в воде и паре, проводить ток или тепло. Латуни — сплавы меди с цинком, литейные марки установлены ГОСТ 17711-93. Бронзы — сплавы меди с оловом, алюминием, свинцом и другими элементами; оловянные литейные бронзы — ГОСТ 613-79.
| Марка | Способ литья | Временное сопротивление, МПа | Относительное удлинение, % | Назначение по стандарту |
|---|---|---|---|---|
| ЛЦ40С | в песчаную форму / в кокиль | 215 / 215 | 12 / 20 | Арматура, втулки, сепараторы подшипников |
| ЛЦ40Сд | под давлением / в кокиль | 196 / 264 | 6 / 18 | Литая арматура: втулки, тройники, переходники для воздуха и пресной воды |
| ЛЦ40Мц3Ж | в песчаную форму / в кокиль / под давлением | 441 / 490 / 392 | 18 / 10 / — | Детали ответственного назначения и арматура морского судостроения до 300 °C, гребные винты |
| ЛЦ38Мц2С2 | в песчаную форму / в кокиль | 245 / 343 | 15 / 10 | Антифрикционные детали: втулки, вкладыши, ползуны |
| БрО10Ф1 | в песчаную форму / в кокиль | 215 / 245 | 3 / 3 | Узлы трения, нажимные и шпиндельные гайки, венцы червячных колёс |
| БрО10Ц2 | в песчаную форму / в кокиль | 215 / 225 | 10 / 10 | Арматура, вкладыши подшипников, облицовка гребных валов |
| БрО8Ц4 | в песчаную форму / в кокиль | 196 / 196 | 10 / 10 | Арматура, фасонные части трубопроводов, насосы для морской воды |

Свинец в латунях ЛЦ40С и ЛЦ40Сд улучшает обрабатываемость резанием и работу в паре трения, марганец и железо в ЛЦ40Мц3Ж поднимают прочность почти вдвое. Оловянные бронзы обладают высокой износостойкостью в паре трения, но дороже латуней из-за олова, поэтому их берут там, где латунь не справляется: в нагруженных червячных колёсах, гайках ходовых винтов и подшипниках скольжения. Литья под давлением для оловянных бронз ГОСТ 613-79 не предусматривает — их льют в песчаные формы и кокиль.
Цинковые литейные сплавы
Цинковые сплавы с алюминием и медью — в обиходе ЦАМ — затвердевают при 375–404 °C — примерно на 200 °C ниже силуминов — и хорошо заполняют тонкие стенки. Их льют под давлением на высоких скоростях, а отливку сразу покрывают никелем и хромом: из ЦАМ делают фурнитуру, корпуса разъёмов, замки, мелкие шестерни и декоративные детали. Марки установлены ГОСТ 25140-93.
| Марка | Алюминий, % | Медь, % | Отливки из пресс-формы: σв, МПа / δ, % / HB, не менее | Интервал затвердевания, °C | Плотность, г/см³ |
|---|---|---|---|---|---|
| ЦА4 | 3,5–4,5 | — | 256 / 1,8 / 70 | 380–386 | 6,7 |
| ЦА4М1 | 3,5–4,5 | 0,7–1,3 | 270 / 1,7 / 80 | 380–386 | 6,7 |
| ЦА4М3 | 3,5–4,5 | 2,5–3,7 | 290 / 1,5 / 90 | 379–389 | 6,8 |
| ЦА8М1 | 7,1–8,9 | 0,70–1,40 | 270 / 1,5 / 90 | 375–404 | 6,3 |
| ЦА30М5 | 28,5–32,1 | 3,8–5,6 | 370 / 1,0 / 115 | 480–563 | 4,8 |

Сплавы ЦА4 и ЦА4М1 стандарт рекомендует для деталей, которым нужна стабильность размеров: в ЦА4М1 размеры практически не меняются при естественном старении. Медь повышает прочность и твёрдость, но у ЦА4М3 размеры со временем могут измениться до 0,5 %. Международные обозначения тех же составов ГОСТ 25140-93 приводит в одной таблице с отечественными: ЦА4М1 соответствует ZnAl4Cu1, ЦА4М3 — ZnAl4Cu3. Подробнее о литье этих сплавов — на странице о литье ЦАМ под давлением.
Литейный чугун: серый и высокопрочный
Чугун — сплав железа с углеродом более 2,14 %, самый распространённый материал литейного производства. Углерод выделяется в нём графитом, и от формы графита зависят свойства. В сером чугуне графит пластинчатый: такой чугун хорошо льётся, гасит вибрации и легко режется, но хрупок. Из него делают станины, корпуса редукторов и насосов, тормозные барабаны, крышки. В высокопрочном чугуне графит шаровидный, и при той же технологии литья чугун получает удлинение до 22 %, как у стали.
| Марка | Временное сопротивление, МПа, не менее | Линейная усадка, % | Плотность, кг/м³ | Углерод, % | Кремний, % |
|---|---|---|---|---|---|
| СЧ10 | 100 | 1,0 | 6 800 | 3,5–3,7 | 2,2–2,6 |
| СЧ15 | 150 | 1,1 | 7 000 | 3,5–3,7 | 2,0–2,4 |
| СЧ20 | 200 | 1,2 | 7 100 | 3,3–3,5 | 1,4–2,4 |
| СЧ25 | 250 | 1,2 | 7 200 | 3,2–3,4 | 1,4–2,2 |
| СЧ30 | 300 | 1,3 | 7 300 | 3,0–3,2 | 1,3–1,9 |
| СЧ35 | 350 | 1,3 | 7 400 | 2,9–3,0 | 1,2–1,5 |
По таблице видно правило подбора серого чугуна: чем меньше в нём углерода и кремния, тем меньше графита и выше прочность, но больше усадка и хуже жидкотекучесть. Высокопрочный чугун по ГОСТ 7293-85 выпускают от ВЧ 35 (не менее 350 МПа, удлинение 22 %, 140–170 HB) до ВЧ 100 (1000 МПа, удлинение 2 %, 270–360 HB). Ходовые марки — ВЧ 50 (500 МПа, 7 %) и ВЧ 60 (600 МПа, 3 %): из них льют коленчатые валы, шестерни, детали насосов и арматуры, которые раньше делали из стального литья или поковок. После литья чугунные детали часто отжигают для снятия литейных напряжений — об этом на странице о термообработке железоуглеродистых сплавов.
Литейные стали
Сталь является основным материалом для отливок с высокой прочностью и ударной вязкостью, которых не даёт чугун. Её льют, когда форма детали слишком сложна для поковки: корпуса задвижек, рычаги, звёздочки, станины прессов, детали вагонов. Сталь плавится выше чугуна и хуже течёт, усадка у неё больше, поэтому отливку проектируют с более толстыми стенками и плавными переходами. ГОСТ 977-88 задаёт механические свойства после нормализации или после закалки с отпуском — литую сталь без термообработки в ответственных деталях не применяют.
| Марка | Предел текучести, МПа | Временное сопротивление, МПа | Относительное удлинение, % | Ударная вязкость KCU, кДж/м² |
|---|---|---|---|---|
| 15Л | 196 | 392 | 24 | 491 |
| 20Л | 216 | 412 | 22 | 491 |
| 25Л | 235 | 441 | 19 | 392 |
| 35Л | 275 | 491 | 15 | 343 |
| 45Л | 314 | 540 | 12 | 294 |
| 20ГСЛ | 294 | 540 | 18 | 294 |
Низкоуглеродистые 15Л, 20Л и 25Л обладают хорошей свариваемостью, поэтому их берут для литосварных конструкций. С ростом углерода прочность растёт, а удлинение и ударная вязкость падают. Как расшифровываются цифры и буквы легирующих элементов в марке — в статье о марках стали.
Способы литья и требования к сплаву
Способ изготовления отливки задаёт, с какой скоростью остывает металл, какая температура формы и как расплав её заполняет. Поэтому один и тот же материал в разных формах получает разные свойства: по ГОСТ 1583-93 сплав АК12 в кокиле имеет временное сопротивление не менее 157 МПа, а в песчаной форме с модифицированием — 147 МПа.
- Литьё в песчаные формы. Форма разовая, из формовочной смеси. Подходит для любых литейных сплавов и любых размеров отливки, от единичного до серийного производства. Металл остывает медленно, поверхность грубее, припуск на механическую обработку больше. Основной вид литья чугуна и стали.
- Литьё в кокиль. Металлическая форма служит тысячи заливок. Высокая скорость охлаждения даёт мелкое зерно и более высокие механические свойства, чем в песке. Применяется в серийном производстве отливок из алюминиевых и медных сплавов, реже из чугуна.
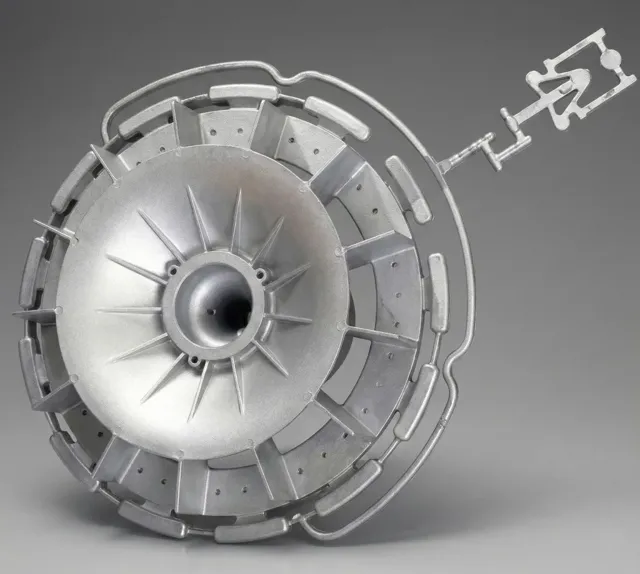
- Литьё под давлением. Поршень машины за доли секунды впрыскивает расплав в стальную пресс-форму. Получаются тонкие стенки, точные размеры и чистая поверхность, но пресс-форма дорогая и окупается на больших сериях. Используются сплавы с невысокой температурой плавления: силумины, цинковые сплавы, латуни.
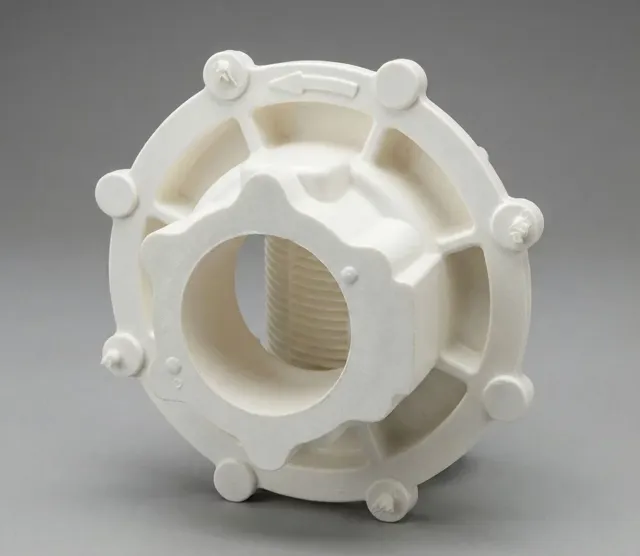
- Литьё по газифицируемым моделям. Модель из пенополистирола заформовывают в сухой песок, и при заливке металл замещает её, газифицируя. Сложные внутренние полости получаются без стержней, а модель изготавливают быстрее, чем металлическую оснастку, поэтому способ выгоден для новых изделий и небольших партий.
- Литьё по выплавляемым моделям. Восковую модель покрывают керамической оболочкой и выплавляют. Отливка получается точной и с чистой поверхностью — так изготавливают небольшие сложные детали из стали и жаропрочных сплавов.
Как выбрать литейный сплав
Сплав выбирают вместе со способом литья: способ задаёт, какие сплавы вообще можно лить, а сплав — какие свойства получит деталь. Начинают с условий работы детали, затем проверяют, какие марки стандарт допускает для подходящего способа, и оценивают объём производства: от серии зависит, окупится ли металлическая оснастка.
- МассаЛёгкий корпус, радиатор, кронштейнСилумины АК12, АК9, АК7: плотность алюминия втрое ниже, чем у стали и чугуна
- ПрочностьНагруженная деталь, ударыВысокопрочный чугун ВЧ 50 и выше, литейные стали, из алюминиевых — АК8М3ч и АМ5 после термообработки
- ТрениеВтулка, вкладыш, гайка, червячное колесоОловянные бронзы БрО10Ф1, БрО10Ц2, латуни ЛЦ38Мц2С2 и ЛЦ40С
- ВодаМорская вода, судовая арматураЛЦ40Мц3Ж, БрО8Ц4, АМг6л, АК12 с медью не более 0,30 %
- ТочностьМелкая деталь сложной формы под гальваникуЦинковые сплавы ЦА4М1, ЦА4 под давлением
- ВибрацииСтанина, корпус редуктора, основаниеСерый чугун СЧ20, СЧ25: пластинчатый графит гасит колебания
Дальше — проверка способом литья. В таблице марки, для которых стандарты на сплавы задают механические свойства соответствующим способом:
| Способ литья | Алюминиевые, ГОСТ 1583-93 | Латуни, ГОСТ 17711-93 | Цинковые, ГОСТ 25140-93 | Оловянные бронзы, ГОСТ 613-79 |
|---|---|---|---|---|
| Под давлением | АК12, АК9, АК9ч, АК7, АК7ч, АК5М2, АК8М, АК8М3ч, АМг6л | ЛЦ40Сд, ЛЦ40Мц3Ж | ЦА4, ЦА4М1, ЦА4М3, ЦА8М1, ЦА30М5 | — |
| В кокиль | АК12, АК9, АК9ч, АК7, АК7ч, АК5М2, АК8М, АК8М3ч, АМ5, АМг6л | ЛЦ40С, ЛЦ40Сд, ЛЦ40Мц3Ж, ЛЦ38Мц2С2 | ЦА4М1, ЦА4М3о, ЦА8М1, ЦА30М5 | все марки ГОСТ 613-79 |
| В песчаную форму | АК12 с модифицированием, АК9, АК9ч, АК7, АК7ч, АК5М2, АК8М, АК8М3ч, АМ5, АМг6л | ЛЦ40С, ЛЦ40Мц3Ж, ЛЦ38Мц2С2 | ЦА4М3о | все марки ГОСТ 613-79 |
Серый и высокопрочный чугун и литейную сталь льют в песчаные и холоднотвердеющие формы, по выплавляемым моделям и в кокиль; под давлением их не льют из-за высокой температуры плавления. Литьё по газифицируемым моделям применяют и для чугуна со сталью, и для цветных сплавов. Если марки из чертежа нет для выбранного способа, технолог предлагает замену с теми же или лучшими свойствами, и её согласуют с конструктором до запуска оснастки.
Не уверены, подойдёт ли сплав из чертежа для выбранного способа литья? Пришлите чертёж или 3D-модель отливки — технолог литейного участка подберёт сплав и способ литья и назовёт цену и срок партии.

Литьё сплавов в технопарке ЗЭМ
Литейный участок технопарка отливает детали из цветных сплавов двумя способами и доводит их до готовой детали механической обработкой и покрытием на той же площадке. Отливки — до 30 кг, свободные мощности — до 450 т в год.
- Литьё по газифицируемым моделям — силумины АК12 и АК7 по ГОСТ 1583-93, отливки до 500 × 500 × 500 мм. Подготовка производства короче, чем у кокиля и литья под давлением, поэтому способ выгоден для новых изделий и небольших партий.
- Литьё под давлением — серийные отливки высокого качества из трёх групп материалов: алюминиевые сплавы АК12, АК9, АК5М2, АК8М для корпусов, крышек и радиаторов; латуни ЛЦ40С и ЛЦ40Мц3Ж для арматуры и деталей, работающих в воде; цинковые сплавы ЦАМ для фурнитуры и мелких точных деталей под гальваническое покрытие. Возможности оборудования — на странице о литье под высоким давлением.
В заявке укажите марку сплава из чертежа, массу и габариты отливки, годовую потребность и требования к поверхности. Если марка не задана, технолог предложит сплав по условиям работы детали и способу литья.
Источники
- ГОСТ 1583-93 «Сплавы алюминиевые литейные. Технические условия» — таблицы 1, 2, примечания к ним и пункт 3.3
- ГОСТ 1412-85 «Чугун с пластинчатым графитом для отливок. Марки» — таблица и приложения 2, 3
- ГОСТ 7293-85 «Чугун с шаровидным графитом для отливок. Марки» — таблица и приложение 1
- ГОСТ 977-88 «Отливки стальные. Общие технические условия» — таблица 7
- ГОСТ 17711-93 «Сплавы медно-цинковые (латуни) литейные. Марки» — таблицы 1, 2
- ГОСТ 613-79 «Бронзы оловянные литейные. Марки» — таблица 2
- ГОСТ 25140-93 «Сплавы цинковые литейные. Марки» — таблица 1 и приложения 1–3
Читайте также
-
 Степень защиты IP: расшифровка кода
-
 Допуски и посадки
-
 Шероховатость поверхности
-
 Обозначение покрытий
-
 Температура закалки стали
-
 Отпуск стали
-
 Методы цинкования
-
 Виды пружин
-
 Пружинная проволока
-
 Предел прочности стали
-
 Модуль упругости стали
-
 Защита металла от коррозии
-
 Марки стали: расшифровка и таблица
-
 Отжиг и нормализация стали
-
 Чертёж для лазерной резки металла
-
 Литейное производство
-
 Литьё по газифицируемым моделям
-
 Литьё алюминия под давлением