

Электроэрозионная резка проволокой
Технопарк ЗЭМ режет металл проволокой на электроэрозионном проволочно-вырезном станке. Тонкая проволока проходит сквозь заготовку и вырезает контур любой сложности: матрицы и пуансоны штампов, шаблоны, узкие прорези. Резка идёт без усилия и без нагрева всей детали, поэтому закалённая сталь и твёрдый сплав режутся точно и без поводки. Заготовка — до 1000 × 700 × 340 мм и массой до 1000 кг.
- Заготовка до 1000 × 700 × 340 мм и массой до 1000 кг
- Шероховатость поверхности Ra до 0,06 мкм
- Закалённые стали и твёрдые сплавы без нагрева детали
Как работает проволочная электроэрозионная резка
Инструментом служит латунная или молибденовая проволока толщиной 0,1–0,3 мм. Она натянута между двумя направляющими и постоянно перематывается, поэтому её износ не влияет на размер. Между проволокой и деталью проскакивают электрические разряды и выжигают металл по линии реза, а рабочая жидкость охлаждает зону и уносит частицы.
Метод основан на электрической эрозии — разрушении металла искровыми разрядами. Проволока служит электродом, деталь — вторым электродом, а зазор между ними заполнен диэлектрической жидкостью: она не проводит ток, пока напряжение не пробьёт её в точке наибольшего сближения. Поэтому технология позволяет обрабатывать только токопроводящие материалы, зато их твёрдость роли не играет.
Станок ведёт проволоку по программе с ЧПУ. Программист учитывает искровой зазор — расстояние, на котором проскакивает разряд, — и строит траекторию со смещением на эту величину. Сначала идёт черновой проход, затем чистовые: энергия импульсов снижается, и поверхность доводится до нужной чистоты.
| Режим обработки | Что происходит | Зачем |
|---|---|---|
| Черновой проход | мощные импульсы, высокая скорость реза | вырезать контур и снять основной металл |
| Чистовые проходы | энергия импульса снижается с каждым проходом, проволока смещается к контуру | выйти в размер и убрать следы чернового реза |
| Доводочный проход | слабые импульсы с минимальным съёмом | получить шероховатость до Ra 0,06 мкм |
Если контур замкнутый и лежит внутри детали — окно матрицы, паз, внутренний профиль, — в заготовке сначала прошивают стартовое отверстие диаметром чуть больше проволоки, через него заправляют проволоку и начинают рез. Такие отверстия делают на координатно-прошивном станке того же участка, в том числе в закалённой стали.
Какие детали режут проволокой
Проволочная резка нужна там, где деталь имеет сложную форму, жёсткие допуски или уже закалена. Основные области применения — инструментальное производство и оснастка: штампы, пресс-формы, шаблоны. Кроме того, проволокой режут детали из нержавеющей стали, титана и твёрдых сплавов, когда механическая обработка не даёт нужной точности.
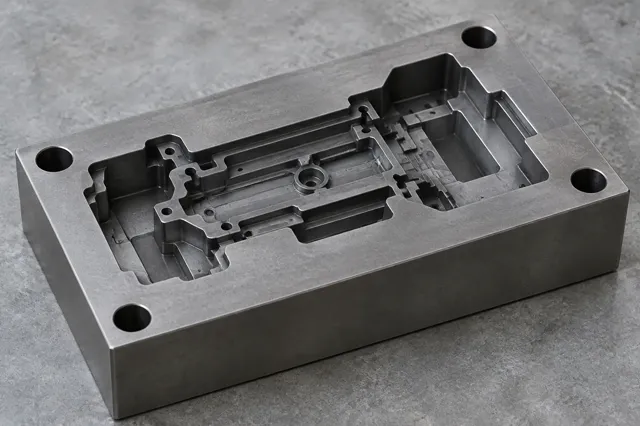
- Матрицы и пуансоны штампов — точный контур режущей кромки в закалённой инструментальной стали.
- Пробойники и вырубные элементы — изготовление и восстановление после износа.
- Шаблоны и сложные контуры — профиль любой формы по программе, в том числе с острыми внешними углами.
- Узкие прорези и щели — ширина реза — толщина проволоки плюс искровой зазор.
- Детали из твёрдого сплава — карбиды вольфрама и титана, которые не берёт фреза.
- Детали пресс-форм — формообразующие вставки, знаки и окна под выталкиватели в закалённой стали.
- Зубчатые и шлицевые профили — зубчатые колёса малого модуля, шлицевые втулки и храповики — профиль вырезают целиком по контуру.
Преимущества проволочной электроэрозионной резки
- Точный контур в уже закалённой детали — термообработку делают до резки, и размер после неё не уходит
- Нет коробления и внутренних напряжений: металл не нагревается целиком
- Шероховатость до Ra 0,06 мкм после чистовых проходов
- Твёрдость материала не влияет на возможность резки
Электроэрозионная, лазерная и гидроабразивная резка
В технопарке работают все три способа. Какой выбрать, зависит от детали:
| Электроэрозия | Лазер | Гидроабразив | |
|---|---|---|---|
| Для чего | точные контуры в оснастке, закалённая сталь, твёрдый сплав | раскрой листа на детали, единичные и серийные | толстый лист, металлы и неметаллы |
| Толщина | заготовка высотой до 340 мм | сталь до 16 мм, нержавеющая сталь и алюминий до 10 мм | до 150 мм |
| Нагрев | только в точке разряда, деталь не ведёт | кромка нагревается | без нагрева |
| Материалы | только токопроводящие | металлы; неметаллы — отдельно | металлы, камень, стекло, резина, пластик |
| Скорость | медленнее всех | быстрее всех на тонком листе | средняя |
Если деталь — плоская заготовка из листа без жёстких допусков, дешевле и быстрее лазерная резка, а для толстого листа и неметаллов — гидроабразивная. Электроэрозия нужна, когда важны точность, закалённый металл или твёрдый сплав.

Проволоку выбирают, когда важны точность и твёрдость: она режет закалённую сталь и твёрдый сплав с точностью до сотых долей миллиметра и даёт острые внутренние углы. Скорость резки при этом низкая, поэтому для обычного раскроя листа выгоднее лазер или вода, а электроэрозию оставляют для штампов, матриц и точных деталей. Проволока не давит на заготовку, поэтому тонкие перемычки и стенки не деформируются, а пакет из нескольких тонких пластин можно резать сразу. Рез проходит после закалки, и детали не нужно потом шлифовать по контуру.
Характеристики проволочно-вырезного станка
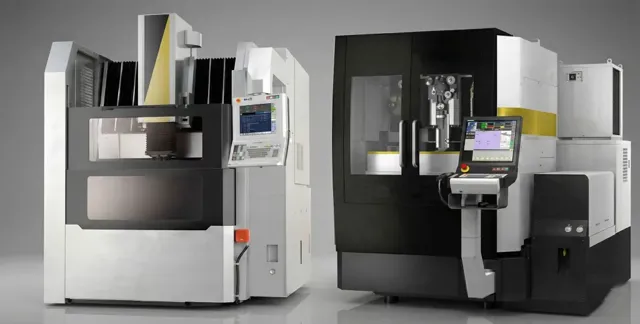
Оборудование электроэрозионного участка — проволочно-вырезной станок с ЧПУ и координатно-прошивной станок. Вместе они закрывают весь цикл: прошивка стартовых отверстий и полостей, затем вырезка контура проволокой.
| Параметр электроэрозионного станка | Значение |
|---|---|
| Наибольшие размеры заготовки (X / Y / Z) | до 1000 / 700 / 340 мм |
| Наибольшая масса заготовки | до 1000 кг |
| Шероховатость поверхности | Ra до 0,06 мкм |
| Вид разряда | импульсный ток |
| Станки | проволочно-вырезной и координатно-прошивной |
От чего зависит цена электроэрозионной резки

Стоимость работы считают по чертежу. На расчёт влияют:
- Длина контура и высота заготовки — от них зависит время работы станка
- Материал: проволока режет твёрдый сплав медленнее, чем сталь
- Требуемая точность и качество поверхности — каждый чистовой проход добавляет время
- Сложность формы и число отверстий под заправку проволоки
- Количество деталей в партии
Электроэрозионная резка — метод для точных и сложных деталей. Если высокая точность не нужна, технолог предложит другой способ обработки, который обойдётся дешевле.
Как заказать электроэрозионную резку
-
1
Чертёж или образец
Пришлите чертёж, 3D-модель или фото детали с размерами, укажите материал, твёрдость и что нужно сделать.
-
2
Оценка технологом
Технолог проверяет, помещается ли деталь на станок, выбирает способ обработки и называет стоимость и срок.
-
3
Программа и обработка
Программист готовит управляющую программу, деталь закрепляют на столе и выверяют, затем идут черновой и чистовые проходы.
-
4
Контроль и отгрузка
Размеры проверяют измерительным инструментом, деталь передают заказчику.
Доставка готовых деталей и оплата заказа
Доставка
Готовую партию отгружаем транспортной компанией «Деловые Линии». Работаем в первую очередь с предприятиями Уральского федерального округа. Забрать детали можно и самостоятельно — с площадки технопарка в Челябинске, ул. Машиностроителей, 7.

Оплата и документы
- Работаем с юридическими лицами: договор и счёт с технопарком — исполнителем работ, без посредников
- Стоимость технолог считает по чертежу или эскизу за 3–5 дней
- Минимальная сумма заказа — 50 000 ₽
- Принимаем в работу материал заказчика
Вопросы об электроэрозионной резке проволокой
Какой толщины деталь можно разрезать проволокой
Станок принимает заготовку высотой до 340 мм, размером в плане до 1000 × 700 мм и массой до 1000 кг.
Можно ли резать закалённую сталь
Да, это главное назначение проволочной резки: деталь закаливают заранее, а точный контур режут уже в твёрдом металле. Размер после этого не уходит.
Какие материалы обрабатываете
Любые токопроводящие: закалённые стали, порошковые материалы, твёрдые сплавы на основе карбидов вольфрама и титана. Неметаллы — пластик, камень, стекло — электроэрозия не берёт; их режут гидроабразивом.
Чем электроэрозионная резка лучше лазерной
Точностью и отсутствием нагрева всей детали: проволока режет закалённую сталь и твёрдый сплав без поводки, кромка не оплавляется. Лазер быстрее и дешевле на тонком листе, если допуски не жёсткие.
Какую проволоку используют для резки
Латунную или молибденовую диаметром 0,1–0,3 мм. Чем тоньше проволока, тем уже рез и меньше радиус во внутренних углах контура, но тем медленнее резка.
Как вырезать закрытый контур внутри детали
Сначала в заготовке прошивают стартовое отверстие на координатно-прошивном станке, через него заправляют проволоку и вырезают контур. Число таких отверстий учитывают в стоимости.
Что прислать для расчёта
Чертёж или 3D-модель детали, материал и его твёрдость, количество. Для ремонта оснастки — фото и описание того, что нужно восстановить. Технолог уточнит недостающее сам.
Рассчитать заказ: проволочная резка
Оставьте телефон — технолог уточнит чертёж, материал и количество и назовёт стоимость и срок.