
Калькулятор массы отливки считает три величины, которые нужны до запуска литья: массу готовой детали, массу отливки с припусками на механическую обработку и массу жидкого металла на заливку вместе с литниковой системой и прибылями. Отливку можно задать объёмом из 3D-модели, размерами простой фигуры или массой деревянной, пенополистироловой или пластиковой модели. Сплавы — серый и высокопрочный чугун, литейная сталь, силумины, латунь, бронза и цинковый сплав ЦАМ.
Как пользоваться калькулятором массы отливки
- Выберите сплав. Рядом с маркой указана плотность, по которой идёт расчёт веса, а в поле «Выход годного» подставится ориентир для этой группы сплавов.
- Задайте отливку. Точнее всего — объём детали из 3D-модели: САПР показывает его в свойствах тела. Для заготовок простой формы выберите плиту, цилиндр или втулку и введите размеры в миллиметрах. Если есть только образец детали или модельная оснастка, взвесьте её и укажите материал.
- Укажите припуск на механическую обработку в процентах от массы детали. Отливке без обработки ставят 0, типичный припуск для литья в песчаные формы — 10–15 %.
- Проверьте выход годного — долю массы отливки в металле, залитом в форму. Если технолог литейного цеха назвал своё значение, введите его.
- Введите число отливок в партии — калькулятор посчитает массу партии и металл на плавку.
Расчёт идёт сразу при вводе. Третий блок результата проверяет, можно ли отлить деталь из выбранного сплава на литейном участке технопарка.
Формула расчёта массы отливки
Масса любой отливки равна её объёму, умноженному на плотность сплава. Удобнее всего брать объём в кубических сантиметрах, а плотность в г/см³ — тогда масса получится в граммах, а делением на 1000 — в килограммах:
mдет = V × ρ / 1000
Дальше считают три массы, которые литейщики различают в расчётах:
- Масса детали (чистовая) — mдет: деталь по чертежу после механической обработки.
- Масса отливки (черновая) — mотл = mдет × (1 + П / 100), где П — припуск на механическую обработку в процентах. Её взвешивают при приёмке, за неё обычно платят.
- Металл на заливку — mзал = mотл / (ВГ / 100), где ВГ — выход годного в процентах. Сюда входят отливка, литниковая система и прибыли.
Пример: корпус из чугуна СЧ20, объём детали по 3D-модели — 1200 см³. Масса детали: 1200 × 7,1 / 1000 = 8,52 кг. С припуском 10 % масса отливки — 9,37 кг. При выходе годного 70 % на одну отливку нужно 9,37 / 0,7 = 13,4 кг жидкого чугуна, на партию 100 штук — около 1,34 тонны.
Формула объёма простых фигур даёт мм³, в см³ их пересчитывают делением на 1000: плита — длина × ширина × толщина стенки; цилиндр — 3,1416 × D² / 4 × H; втулка — 3,1416 × (D² − d²) / 4 × H. Сложную деталь раскладывают на такие фигуры: объём каждой — площадь сечения, умноженная на высоту; объёмы выступов складывают, объёмы отверстий и полостей вычитают.
Плотность литейных сплавов для расчёта массы
Плотность литейного сплава зависит от марки, особенно у чугуна: чем больше в нём графита, тем он легче, поэтому СЧ15 легче СЧ30 почти на 4 %. Литейная сталь по плотности почти не отличается от проката, а у алюминиевых сплавов разница между марками не больше 1–2 %. Плотность в г/см³ численно равна массе одного кубического дециметра в килограммах, а умноженная на 1000 — массе кубометра.
| Сплав | Группа и стандарт | Плотность, г/см³ | Масса 1 м³, кг | Линейная усадка, % | Выход годного, % |
|---|---|---|---|---|---|
| СЧ15 | Серый чугун, ГОСТ 1412-85 | 7 | 7 000 | 1 | 70 |
| СЧ20 | Серый чугун, ГОСТ 1412-85 | 7,1 | 7 100 | 1 | 70 |
| СЧ25 | Серый чугун, ГОСТ 1412-85 | 7,2 | 7 200 | 1 | 70 |
| СЧ30 | Серый чугун, ГОСТ 1412-85 | 7,3 | 7 300 | 1 | 70 |
| ВЧ40–ВЧ60 | Высокопрочный чугун, ГОСТ 7293-85 | 7,1 | 7 100 | 1 | 60 |
| 20Л–45Л | Сталь литейная, ГОСТ 977-88 | 7,83 | 7 830 | 2 | 55 |
| 35ХГСЛ | Сталь литейная, ГОСТ 977-88 | 7,8 | 7 800 | 2 | 55 |
| 12Х18Н9ТЛ | Сталь литейная, ГОСТ 977-88 | 7,9 | 7 900 | 2,5 | 55 |
| АК12 (АЛ2) | Алюминиевый сплав, ГОСТ 1583-93 | 2,65 | 2 650 | 0,9 | 60 |
| АК7ч (АЛ9) | Алюминиевый сплав, ГОСТ 1583-93 | 2,66 | 2 660 | 1,1 | 60 |
| АК9ч (АЛ4) | Алюминиевый сплав, ГОСТ 1583-93 | 2,65 | 2 650 | 1 | 60 |
| АК5М (АЛ5) | Алюминиевый сплав, ГОСТ 1583-93 | 2,68 | 2 680 | 1,2 | 60 |
| ЛЦ40С | Латунь литейная, ГОСТ 17711-93 | 8,5 | 8 500 | 1,6 | 60 |
| ЛЦ16К4 | Латунь литейная, ГОСТ 17711-93 | 8,3 | 8 300 | 1,7 | 60 |
| БрО5Ц5С5 | Бронза литейная, ГОСТ 613-79 | 8,8 | 8 800 | 1,4 | 60 |
| БрА9Ж3Л | Бронза литейная, ГОСТ 493-79 | 7,6 | 7 600 | 2,1 | 60 |
| ЦАМ4-1 | Цинковый сплав, ГОСТ 19424-97 | 6,7 | 6 700 | 0,7 | 75 |
Табличная плотность — для плотного металла. В массивных узлах отливки бывает усадочная пористость, и фактическая масса чугунных и стальных отливок выходит на 1–2 % меньше расчётной. Линейная усадка на массу не влияет: её учитывают в размерах модели и пресс-формы, чтобы отливка после остывания пришла к размерам чертежа.
Припуски на механическую обработку и точность отливки
Припуск — слой металла на обрабатываемых поверхностях, который снимают при механической обработке. Его величину по ГОСТ Р 53464-2009 (раньше — ГОСТ 26645-85) выбирают по классу размерной точности отливки, наибольшему размеру детали и виду обработки: черновой, получистовой или чистовой. В процентах от массы детали припуск зависит прежде всего от способа литья:
- Литьё под давлением — 0–5 %: отливка точная, обрабатывают только посадочные места и резьбы.
- Литьё по газифицируемым моделям и в кокиль — 5–10 %: размеры близки к чертежу, обработка — по сопрягаемым поверхностям.
- Литьё в песчаные формы — 10–15 %: припуски больше, обрабатывают базы, плоскости разъёма и отверстия.
- Крупные отливки из чугуна и стали с обдиркой — 15–20 % и больше.
Точность отливки записывают на чертеже одной строкой, например: «Точность отливки 9-5-4-5 См0,8 ГОСТ Р 53464-2009». Расшифровка по порядку: 9 — класс размерной точности, 5 — степень коробления, 4 — степень точности поверхностей, 5 — класс точности массы, См0,8 — допустимое смещение по плоскости разъёма формы, мм. Класс точности массы задаёт допуск массы отливки в процентах от номинальной: чем меньше номер класса, тем уже допуск. Литьё под давлением даёт классы точности 5–6, литьё по газифицируемым моделям — 8–9.
Литниковая система, прибыли и выход годного
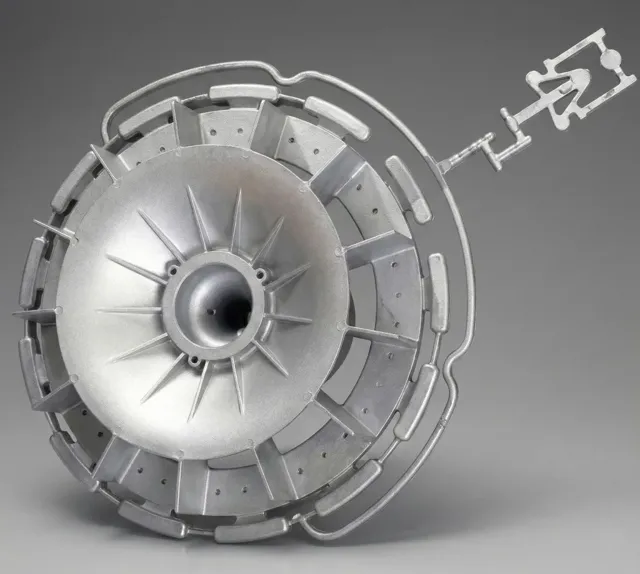
Кроме самой отливки, в форму заливают металл литниковой системы — чаши, стояка, коллектора и питателей, по которым расплав доходит до полости, — и прибылей. Прибыль — запас жидкого металла над массивным узлом отливки: при затвердевании она отдаёт металл в отливку и забирает в себя усадочную раковину. После выбивки литники и прибыли отрезают и отправляют на переплав.
Отношение массы годной отливки к массе всего залитого металла называют выходом годного. Его ориентиры для простых отливок:
- Серый чугун — 65–75 %: у чугуна малая усадка, прибыли небольшие или не нужны.
- Высокопрочный чугун — 55–65 %: усадка в затвердевании больше, чем у серого.
- Литейная сталь — 50–60 %: большая объёмная усадка требует крупных прибылей.
- Алюминиевые, медные сплавы — 55–65 % при литье в песчаные формы и по газифицируемым моделям.
- Литьё под давлением — 70–80 %: металл в литниках и промывниках, прибылей нет.
У сложных и тонкостенных отливок выход годного ниже, у массивных простых — выше. Металла на плавку нужно ещё больше: к массе на заливку добавляют угар — потери при плавке на окисление, для чугуна и стали это 2–5 %, для алюминиевых сплавов — 1–3 %.
Расчёт стоимости отливки по массе
Цену литья обычно называют за килограмм отливки, поэтому вес из калькулятора — основа предварительного расчёта стоимости. Формула простая: стоимость партии = масса отливки × цена 1 кг × количество + модельная оснастка или пресс-форма. Цена килограмма зависит от сплава, способа литья, толщины стенки и сложности отливки: чугунное литьё дешевле стального, тонкостенная отливка со стержнями дороже массивной простой. Оснастку оплачивают один раз на тираж, поэтому для малой серии её доля в цене одной отливки большая, а для крупной — малая.
Металл на заливку в цену за килограмм уже заложен: литейщик сам учитывает выход годного своей технологии. Расчёт металла нужен, чтобы оценить, сколько сплава закупить, если заказчик даёт свой металл, и чтобы сравнить технологические варианты ещё на стадии проектирования детали. Точную стоимость отливки технолог называет по чертежу: от него зависят выбор способа литья, требования к точности и объём механической обработки.
Нужны отливки из алюминия, латуни или цинкового сплава? Пришлите чертёж или 3D-модель — технолог выберет способ литья и назовёт цену и срок.
Масса отливки по 3D-модели и по образцу
Если деталь построена в САПР, объём и массу показывают свойства тела: в КОМПАС-3D — «МЦХ модели», в SolidWorks — «Массовые характеристики». Задайте плотность литейного сплава вместо плотности стали по умолчанию или возьмите из свойств объём и введите его в калькулятор. Если на этапе проектирования добавить припуски прямо в 3D-модель, расчёт даст сразу вес отливки, и в поле припуска останется 0.
Когда 3D-модели нет, а есть деревянная оснастка или готовая деталь, вес отливки находят по образцу: его массу умножают на отношение плотностей сплава и материала образца. Так вели расчёт литейщики до САПР: для чугунного литья по сосновому образцу коэффициент около 14, для стального — около 16. Пересчёт верен для сплошного образца; пенополистирол для ЛГМ легче отливки в сотни раз, поэтому его взвешивают на точных весах.
| Сплав отливки | Сосна | Бук | Пенополистирол модели ЛГМ | Пластик PLA, сплошной |
|---|---|---|---|---|
| СЧ20 | 14,2 | 10,4 | 284 | 5,7 |
| 20Л–45Л | 15,7 | 11,5 | 313 | 6,3 |
| АК12 (АЛ2) | 5,3 | 3,9 | 106 | 2,1 |
| ЛЦ40С | 17 | 12,5 | 340 | 6,9 |
| БрО5Ц5С5 | 17,6 | 12,9 | 352 | 7,1 |
| ЦАМ4-1 | 13,4 | 9,9 | 268 | 5,4 |
Модельная оснастка больше отливки на линейную усадку, поэтому расчёт по ней даёт вес с небольшим запасом: для стали — около 6 % по объёму, для чугуна — около 3 %. Знаки стержней — выступы оснастки, которые оставляют в форме гнёзда под стержни, — в отливку не входят: их объём вычитают.
Отливки на литейном участке технопарка
Литейный участок технопарка ЗЭМ в Челябинске работает двумя способами. По газифицируемым моделям льют силумины АК12 и АК7 по ГОСТ 1583-93: отливки от 0,05 до 30 кг размером до 500 × 500 × 500 мм, класс точности 8–9. Под давлением — алюминиевые сплавы, латуни и цинковые сплавы: типовые отливки до 4,5 кг и 500 × 500 × 200 мм, класс точности 5–6. Свободные мощности — до 300 т отливок в год по ЛГМ и до 150 т по литью под давлением.
Калькулятор сам сверяет сплав и массу отливки с этими ограничениями. Механическая обработка и гальванические покрытия отливок — на участках того же технопарка, поэтому деталь можно заказать готовой, а не отливкой. Подробнее о способах литья, сплавах и порядке заказа — на странице «Литейное производство».
Что калькулятор массы отливки не учитывает
- Литейные уклоны, радиусы и напуски. Конструктор рисует их не всегда; с ними масса отливки немного больше расчётной.
- Пористость и состав плавки. Плотность в таблице — средняя для марки; у конкретной отливки она отличается на 1–2 %.
- Угар при плавке. Калькулятор считает металл на заливку, а не шихту на плавку: на угар добавляют 1–5 % в зависимости от сплава.
- Точную литниковую систему. Выход годного — ориентир; точную массу литников и прибылей считает технолог после разработки технологии литья.
- Полости и стержни в простых фигурах. Плита и цилиндр считаются сплошными; отверстия и карманы вычитают отдельно или вводят объём из 3D-модели.
Читайте также
-
 Режимы резания
-
 Калькулятор допусков и посадок
-
 Перевод Rz в Ra
-
 Калькулятор веса металла
-
 Калькулятор усилия гибки
-
 Радиус гибки и развёртка
-
 Отверстие под резьбу
-
 Размеры уплотнительных колец
-
 Твёрдость по Шору
-
 Аналоги марок стали
-
 Перевод твёрдости HRC, HB, HV
-
 Калькулятор пружин
-
 Литейное производство
-
 Литьё по газифицируемым моделям
-
 Литьё под высоким давлением
-
 Литьё алюминия под давлением
-
 Механическая обработка металла